

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Nới lỏng các bu lông giữ trên động cơ rung khi vận hành và trượt thước đo cảm biến dưới mỗi chân. Nếu một chân mở ra từ 0,05 mm trở lên, khung sẽ uốn cong mỗi khi bu lông bị vặn và lỗ mang ổ trục sẽ mất đi độ tròn cùng với nó. Đó là biến dạng vỏ động cơ ở dạng trường phổ biến nhất và hiếm khi là lỗi của chính động cơ: kết quả đã được quyết định trước đó, ở máy ép, thiết bị hàn và máy khoan.
Bài viết này chỉ ra nguyên nhân biến dạng của vỏ, lý do tại sao vài phần trăm milimet lại quyết định tuổi thọ của động cơ và những lựa chọn về cấu trúc và quy trình nào giúp vòng vỏ thép không bị dập trong quá trình lắp ráp cuối cùng.
Biến dạng vỏ động cơ thực sự có nghĩa là gì
Biến dạng vỏ động cơ là bất kỳ sự sai lệch nào của vỏ so với hình dạng dự định của nó và nó có hai dạng hoạt động rất khác nhau sau khi động cơ được lắp ráp.
Biến dạng vỏ động cơ: bất kỳ sai lệch nào có thể đo được của vỏ động cơ so với hình dạng xác định của nó, bao gồm độ tròn lỗ khoan, độ đồng tâm rãnh, độ phẳng mặt bích và độ đồng phẳng của chân, được tạo ra bởi ứng suất chế tạo, tải trọng lắp ráp hoặc điều kiện sử dụng.
Sự khác biệt quan trọng trong thực tế là đàn hồi và nhựa. Biến dạng đàn hồi biến mất khi tải trọng biến mất; biến dạng dẻo được khóa vào. Vỏ có thể đo hoàn hảo sau khi gia công và vẫn đo không tròn sau khi ép stato vào, vì khớp nối nhiễu sẽ tạo ra sự co ba thùy vĩnh viễn vào lỗ khoan.
đàn hồi
Phục hồi khi tải được giải phóng. Các trường hợp điển hình: uốn chân mềm dưới tải trọng bu lông, áp suất kẹp trong quá trình gia công, tăng trưởng nhiệt khi làm việc.
Chi phí ẩn: trong thời gian tồn tại, nó làm biến dạng vòng ngoài ổ trục và làm dịch chuyển khe hở không khí.
nhựa
Vĩnh viễn. Các trường hợp điển hình: hình bầu dục hàn vào, lò xo vỏ rút ra, lỗ khoan bị co lại do lắp stato quá khổ.
Chi phí tiềm ẩn: lỗi tồn tại suốt đời của động cơ và không thể khắc phục được.
Bốn giai đoạn khi biến dạng vỏ động cơ xâm nhập vào bộ phận
Biến dạng xâm nhập vào vỏ thép ở bốn điểm: vẽ, hàn, gia công và lắp ráp. Mỗi loại để lại một dấu hiệu khác nhau trên lỗ khoan và mỗi loại có một biện pháp đối phó đã được chứng minh.
Vẽ sâu để lại ứng suất dư và lớp vỏ đàn hồi trở lại hình bầu dục khi vật liệu giãn ra, tổng chỉ số chỉ báo thường là 0,10 đến 0,25 mm. Chân hàn, giá đỡ và hộp thiết bị đầu cuối giúp tăng thêm nhiệt và hạn chế; một trình tự bất cẩn làm cong khung hoặc kéo lỗ khoan ra khỏi vòng từ 0,15 đến 0,40 mm. Gia công góp phần thông qua lực cắt và lực kẹp trên các bức tường mỏng, đó là lý do tại sao chiến lược gia công phôi và kẹp lại quan trọng hơn chú thích về dung sai. Lắp ráp là điểm vào cuối cùng: khớp nối cản trở stato làm lỗ khoan co lại và các chân không bằng phẳng làm cong khung dưới tải trọng của bu lông.
| Sân khấu | Chữ ký điển hình | Cường độ điển hình (TIR) | Biện pháp đối phó đầu tiên |
| Vẽ sâu | Vỏ hình bầu dục từ lò xo | 0,10 đến 0,25 mm | Thiết kế khuôn và kiểm soát giá đỡ trống |
| Hàn | Hình bầu dục và khung cung | 0,15 đến 0,40 mm | Trình tự đối xứng và đồ đạc cố định |
| Gia công | Độ lệch của tường mỏng dưới kẹp | 0,02 đến 0,10 mm | Kết thúc lỗ khoan cuối cùng, hàm mềm |
| hội | Co lỗ khoan ba thùy | 0,02 đến 0,06 mm | Can thiệp chính xác và tường thích hợp |
Ghi chú sàn cửa hàng
Vỏ được khoan hoàn thiện sau khi hàn luôn giữ độ tròn chặt hơn nhiều lần so với vỏ được khoan trước khi chân của chúng được hàn vào. Trình tự mang lại độ chính xác cao hơn mức chú thích có dung sai chặt chẽ hơn bao giờ hết.
Tại sao vài phần trăm milimet lại quyết định tuổi thọ của động cơ
Các sai số hình học nhỏ sẽ chuyển trực tiếp thành tổn thất về điện và cơ do khe hở không khí hẹp và ổ trục được lắp chính xác.
Một động cơ nhỏ hoặc trung bình thường chạy khe hở không khí từ 0,25 đến 0,5 mm và thực hành căn chỉnh giữ độ lệch tâm khe hở không khí tĩnh gần 10% khe hở hoặc ít hơn. Một lỗ khoan không tròn sẽ đẩy stato và rôto ra khỏi tâm, tạo ra lực kéo từ, độ rung và tiếng ồn không cân bằng. Về mặt cơ học, vỏ bị biến dạng sẽ lan truyền ứng suất không đều xung quanh vòng ngoài ổ trục; dưới tải trọng cao liên tục, vòng bị biến dạng, nóng và mỏi sớm. Việc sửa chữa tại hiện trường thường xuyên theo dõi tiếng ồn của ổ trục quay trở lại khung bị cong hoặc chân mềm hơn là bản thân ổ trục.
0,25-0,5 mm
Khe hở không khí điển hình trong động cơ vừa và nhỏ
10%
Trần chung cho độ lệch tâm khe hở không khí tĩnh
0,05mm
Giới hạn chân mềm trước khi tải bu lông làm cong khung
0,02mm
Mục tiêu về độ tròn của nhà ở đã được hoàn thiện
Độ tròn lỗ khoan qua quá trình, lỗ khoan 120 mm, thành 1,5 mm
Cách các nhà sản xuất kiểm soát sự biến dạng của vỏ động cơ trong vỏ thép
Kiểm soát biến dạng đạt được ở ba vị trí: cấu trúc, trình tự quy trình và xác minh. Vỏ được thiết kế cứng cáp, được hàn đúng thứ tự và được khoét tròn; thứ tự ngược lại hiếm khi hồi phục.
Cấu trúc được đặt lên hàng đầu vì độ cứng uốn tăng dần theo độ dày của tường. Do đó, khung chịu tải cao chuyển từ vỏ kéo mỏng sang kết cấu tường nặng với chân đế đầy đủ:
 Đường kính trong 260 Vỏ động cơ có tường nặng có chân đế Vỏ động cơ Vỏ động cơ bằng thép nặng này có đường kính trong 260 mm, chiều cao 360 mm và độ dày vật liệu 5 mm, mang lại độ bền cực cao... Xem sản phẩm →
Xây dựng dựa trên ống còn có ý tưởng tương tự hơn nữa. Phôi ống thép liền mạch bắt đầu tròn nên cần ít sự điều chỉnh hơn trước khi nhàm chán hoàn thiện. của chúng tôi hướng dẫn sản xuất vỏ động cơ ống thép để người mua đi qua tuyến đường đó từng bước một, bao gồm cả việc lựa chọn bức tường và những kỳ vọng về dung sai.
 Đường kính trong 127 Vỏ động cơ có tường nặng Vỏ động cơ này được chế tạo chính xác từ ống thép liền mạch chất lượng cao. Với đường kính trong 127mm và độ dày thành 7,9mm, nó mang lại cả độ chính xác... Xem sản phẩm →
Lỗ khoan cuối cùng, vòng đo và phần còn lại của quy trình sẽ bảo vệ hình dạng mà bạn đã trả tiền.
- Hàn trước khi bạn khoan. Gia công hoàn thiện diễn ra sau mỗi bước nhiệt, với lỗ khoan được giữ tròn trong một vật cố định cứng trong quá trình hàn.
- Giảm bớt căng thẳng ở nơi nó quan trọng. Trình tự hàn đối xứng và trên các phần nặng, giảm ứng suất trước lần cắt cuối cùng.
- Kẹp nhẹ nhàng. Ngàm mềm và hỗ trợ đa điểm giúp cho thành mỏng không bị cố định trong quá trình gia công.
- Đo độ tròn, không chỉ đường kính. Máy đo không khí hoặc nút kiểm tra ở một số độ sâu dọc trục sẽ phát hiện được độ ôvan mà micromet hai điểm cho thấy tốt.
Những điều cần chỉ định và kiểm tra trước khi nhà ở đến đường dây của bạn
Đưa hình học và phương pháp đo lường vào thông số kỹ thuật mua hàng, sau đó xác minh cả hai khi kiểm tra lần đầu. Hai người mua đặt hàng cùng một bộ phận danh nghĩa có thể thấy các kết quả hiện trường rất khác nhau tùy thuộc vào nội dung thực tế của bản vẽ.
Chỉ định độ tròn của lỗ khoan dưới dạng tổng chỉ số đọc, thường là 0,02 đến 0,03 mm trên các lỗ được gia công hoàn thiện và độ đồng phẳng của chân trong vòng 0,05 mm. Đặt tên cho phương pháp đo trên bản vẽ: máy đo không khí hoặc đo tọa độ ở độ sâu ba trục, không phải kiểm tra đường kính hai điểm. Sau đó tiến hành bốn bước kiểm tra thực tế trên mỗi đợt:
- Đo độ tròn của lỗ khoan ở ba độ sâu dọc trục và ghi lại số đọc.
- Kiểm tra độ đồng phẳng của chân trên một tấm bề mặt với vỏ đã được dỡ tải.
- Nhấn thử stato và ghi lại đường cong lực; cờ tăng đột biến có nguy cơ co lại.
- Khi lắp đặt, hãy kiểm tra xem mỗi chân nằm trong phạm vi 0,05 mm trước mô-men xoắn cuối cùng.
Cấu trúc lắp đặt đáng được quan tâm như nhau vì giá đỡ và các phần tử linh hoạt quyết định đường dẫn tải vào khung. Vỏ có các điểm uốn được thiết kế giúp hấp thụ ứng suất lắp thay vì truyền nó vào lỗ khoan:
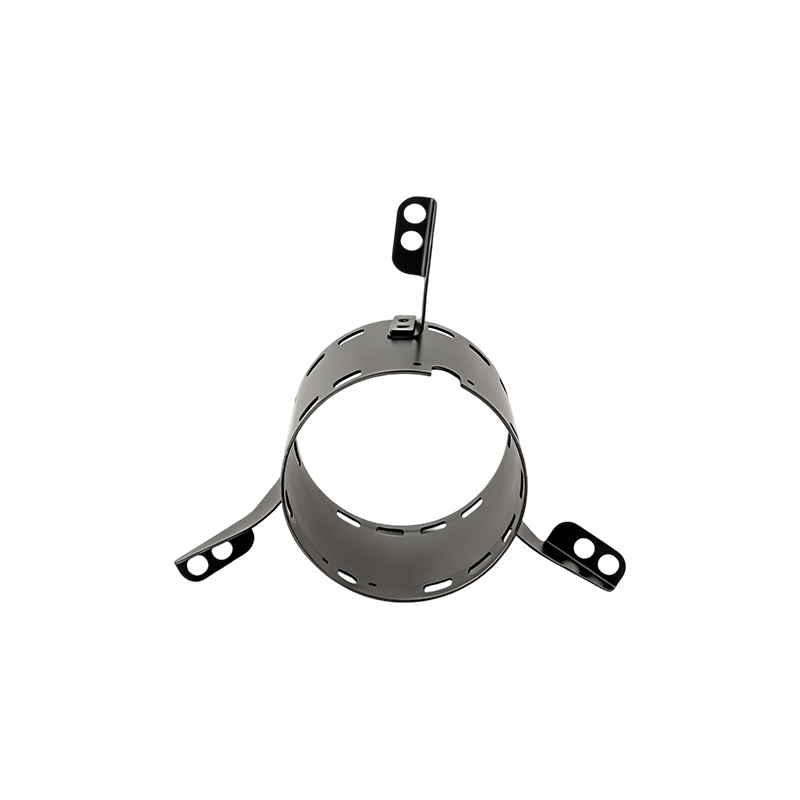 Đường kính trong 120 Vỏ động cơ bằng thép với ba chân đế linh hoạt Vỏ động cơ bằng thép này có cấu trúc được thiết kế chính xác với đường kính trong 120 mm, chiều cao 105 mm và độ dày thành 1,5 mm, đạt được kích thước nhỏ gọn... Xem sản phẩm →
Khi sử dụng một số kết cấu, hãy so sánh các tùy chọn tường, chân đế và giá đỡ theo tiêu chuẩn phạm vi nhà ở động cơ thép trước khi khóa bản vẽ.
Hãy coi hình tròn là kết quả của quá trình chứ không phải là mong muốn vẽ ra. Tại Jiangsu Yufeng Electric Co., Ltd., quá trình dập, hàn, gia công và kiểm tra diễn ra trong một nhà máy, điều này giúp cho việc kiểm soát trình tự có thể được thực thi và ngăn chặn nguy cơ biến dạng khỏi dây chuyền của bạn.
Các câu hỏi thường gặp về biến dạng vỏ động cơ
Vỏ động cơ bị biến dạng có thể sửa chữa được không?
Nguyên nhân đàn hồi có thể: làm rung bàn chân và vặn lại theo trình tự thường loại bỏ hiện tượng biến dạng bàn chân mềm. Biến dạng dẻo của lỗ khoan thường đòi hỏi phải gia công lại hoặc thay thế, bởi vì lỗ khoan có độ lệch lớn hơn vài phần trăm milimét sẽ tiếp tục làm việc với vòng ngoài ổ trục trong suốt quãng đời còn lại của động cơ.
Có phải một bức tường dày hơn luôn ngăn chặn sự biến dạng?
Độ dày giúp ích rất nhiều, vì độ cứng uốn có tỷ lệ gần bằng lập phương của độ dày thành, nhưng nó không bào chữa cho việc thực hành kém. Vỏ dày được hàn không đúng thứ tự hoặc được kẹp không cẩn thận vẫn có thể bị lệch. Kết cấu dạng ống và tường nặng chỉ mang lại đầy đủ lợi ích khi kết hợp với trình tự hàn và doa hoàn thiện sau cùng.
Có phải biến dạng luôn là lỗi của nhà sản xuất nhà ở?
Không. Lắp đặt chân đế mềm, bu lông lắp chịu lực quá lớn, biến dạng đường ống và chu kỳ nhiệt, tất cả các vỏ bị biến dạng khiến không đạt tiêu chuẩn kỹ thuật của nhà máy. Đó là lý do tại sao việc kiểm tra chân mềm nằm trong quy trình lắp đặt và tại sao việc kiểm tra độ tròn đến lại quan trọng đối với cả hai bên.
Công trình nào chống biến dạng tốt nhất?
Đối với các khung có tải trọng cao và lớn hơn, vỏ bằng thép có thành nặng và dạng ống giữ hình dạng tốt nhất và các phiên bản không gỉ 304 mang lại độ cứng tương tự trong đó cũng cần có khả năng chống ăn mòn. Kết hợp cấu trúc với đường dẫn tải thay vì chỉ mua độ dày.
 Previous