

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Vỏ thép kéo có đường kính trong 140 mm có thể để lại đường ép cứ sau vài giây và tốc độ đó là toàn bộ lý do khiến các nhà sản xuất thiết bị và động cơ công nghiệp chỉ định việc dập liên tục vỏ động cơ cho các chương trình có khối lượng cao nhất của họ. Thay vì di chuyển phôi giữa các máy ép độc lập, một đường dây liên tục sẽ cấp dải cuộn qua khuôn liên tục nhiều trạm, trong đó quá trình tạo phôi, vẽ, vẽ lại, xỏ lỗ và cắt xén diễn ra như một trình tự phối hợp. Đối với nhóm mua hàng, lựa chọn đó sẽ quyết định chi phí cho mỗi bộ phận, độ tin cậy giao hàng và liệu ngôi nhà thứ mười nghìn có đo lường giống như ngôi nhà đầu tiên ngoài công cụ hay không.
Việc dập liên tục vỏ động cơ thực sự liên quan đến điều gì
Dập liên tục là vấn đề vũ đạo trước khi là vấn đề lực. Máy ép cung cấp trọng tải, nhưng cách bố trí dải, hệ thống cấp liệu và trạm khuôn quyết định liệu vỏ có hình tròn, thẳng và có thể lặp lại ở tốc độ hay không. Mỗi trạm thực hiện một thao tác và dải vận chuyển liên kết chúng lại với nhau để không có gì bị trôi giữa các lần truy cập.
Trong một công việc nhà ở điển hình, các trạm được chia ra như sau:
Dung sai và kích thước Windows mà bạn có thể nắm giữ một cách thực tế
Một đường lũy tiến được bảo trì tốt giữ cho sự thay đổi đường kính trong đến vài phần trăm milimét khi trạm định cỡ hoặc ủi được lắp vào khuôn và các ổ trục được gia công có thể siết chặt hơn nữa các kích thước quan trọng. Tuy nhiên, thứ mà người mua nên kiểm tra trước tiên không phải là bảng dung sai mà là cửa sổ kích thước, bởi vì lộ trình tạo hình đặt ra các giới hạn trước khi cắt bất kỳ dụng cụ nào.
Vẽ sâu từ tấm bao phủ các vỏ vừa và nhỏ một cách tiết kiệm, đó là lý do tại sao hầu hết các chương trình truyền động công nghiệp và thiết bị đều nằm trong cửa sổ đó. Những bức tường nặng hơn và đường kính lớn hơn sẽ chuyển sang dạng ống hoặc kết cấu chế tạo. Để có được khuôn khổ rộng hơn cho quyết định mua hàng, chúng tôi vỏ động cơ thép hướng dẫn đi qua logic lựa chọn đầy đủ.
| Lộ trình sản xuất | Cửa sổ ID điển hình | Tường và kết cấu | Phù hợp nhất |
| Vỏ thép được vẽ trên đường lũy tiến | 29,6 đến 160 mm | Tường tấm; đế, giá đỡ hoặc các bộ phận linh hoạt được hàn trên | Động cơ truyền động công nghiệp và thiết bị |
| Vỏ kéo bằng thép không gỉ 304 | 139 đến 180 mm | Tường tấm chống ăn mòn | Rửa sạch, thực phẩm và thiết bị ngoài trời |
| Vỏ thép nặng có đế | 260 đến 343 mm | Tường dày có đế hàn | Thiết bị công nghiệp lớn và đặc biệt |
| Vỏ ống thép | 113 đến 127 mm | Tường dày được sản xuất từ ống | Tải trọng cao và thiết bị đặc biệt |
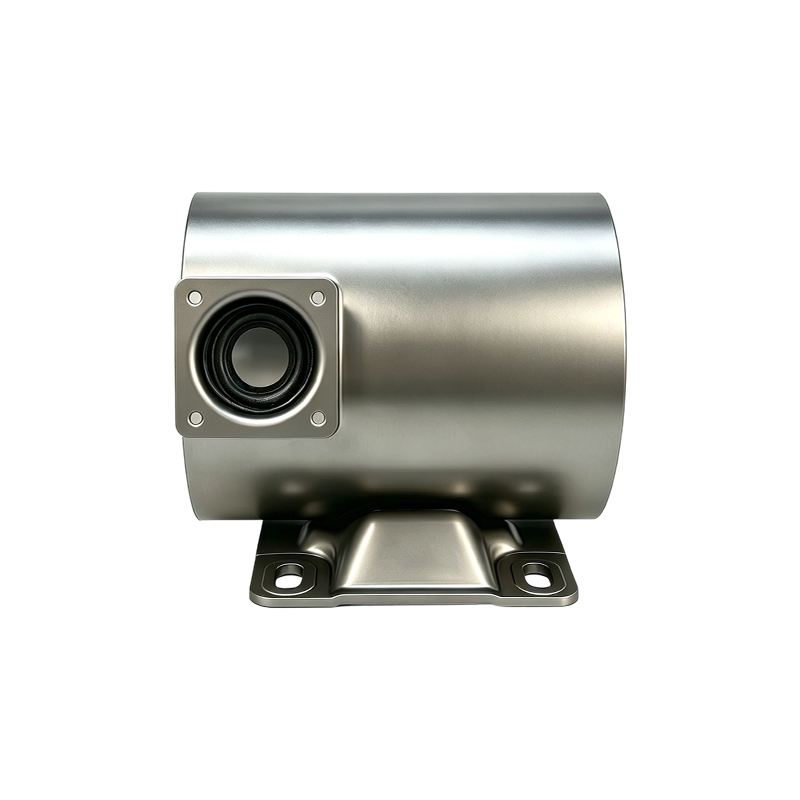
 Vỏ động cơ bằng thép thành mỏng ID 82,4mm có vỏ bọc đầu hàn Vỏ thép kéo có tường dày 1,0mm với nắp đầu được hàn, ghế chịu lực tích hợp và lỗ thông hơi dọc trục để làm mát. Nó phù hợp với cửa sổ vỏ kéo từ nhỏ đến trung bình của bài viết dành cho các ứng dụng động cơ nhẹ, cầm tay. Xem sản phẩm →
Trường hợp vỏ động cơ dập liên tục thắng và trường hợp không
Việc dập liên tục thắng về khối lượng, độ lặp lại và chi phí cho mỗi bộ phận, nhưng lại thua về tính linh hoạt và thành rất dày. Chọn sai lộ trình và các triệu chứng có thể đoán trước được: dụng cụ không bao giờ đạt đến mức hòa vốn hoặc thành bị rách cho dù giá đỡ phôi được điều chỉnh như thế nào.
- Khối lượng hàng năm đạt sáu con số và thiết kế ổn định qua các năm sản xuất.
- Đường kính bên trong của vỏ nằm bên trong cửa sổ vỏ kéo khoảng 29,6 đến 160 mm.
- Chi phí cho mỗi bộ phận và tính nhất quán giữa các lô vượt xa ngân sách sử dụng dụng cụ.
- Chân đế, đế và ghế gia công sẽ được hoàn thiện tại nhà sau khi dán tem.
- Khối lượng thấp hoặc hình học vẫn di chuyển giữa các phiên bản.
- Các bức tường nặng và đường kính lớn, vượt qua những gì bản vẽ sâu có thể xử lý tốt.
- Cấu hình phù hợp với cấu trúc ống tốt hơn so với tấm.
- Tốc độ nguyên mẫu quan trọng hơn chi phí đơn vị cho các đơn đặt hàng đầu tiên.
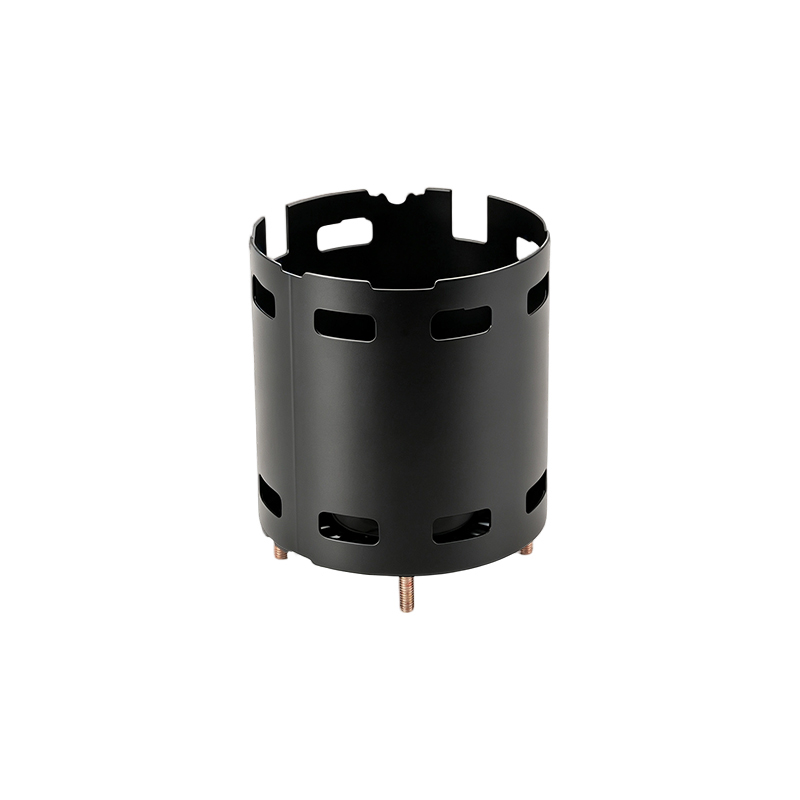
 Vỏ động cơ bằng thép liền mạch có tường dày ID 127mm Được gia công từ ống thép liền mạch có thành 7,9mm, vỏ này xử lý mô-men xoắn và độ rung cao mà tấm kéo không thể xử lý được. Một ví dụ phù hợp cho quan điểm của bài viết về việc xây dựng bức tường nặng vượt quá giới hạn bản vẽ sâu. Xem sản phẩm →
Năm khiếm khuyết làm hỏng vỏ và cách các đường chống lại
Hầu hết mọi cuộc xem xét nguyên nhân phế liệu trên một dây chuyền nhà ở đều kết thúc ở cùng năm nghi phạm và tất cả chúng đều được kiểm soát ở cấp độ khuôn và thức ăn thay vì bị phát hiện ở lần kiểm tra cuối cùng.
- Mặt bích nhăn: áp lực giữ phôi và hình dạng hạt rút giữ mặt bích phẳng; một khi sắt đã nhăn vào tường, lớp vỏ sẽ trở thành phế liệu.
- Xé ở bán kính chày: tỷ lệ kéo quá mạnh đối với vật liệu, do đó cách khắc phục là trạm vẽ lại khác hoặc bán kính mềm hơn.
- Vành tai trên vành: tính dị hướng của tấm nâng các tai lên ở các góc cố định, do đó sơ đồ khuôn sẽ bổ sung thêm khả năng cắt tỉa và vành sẽ sạch sẽ.
- Độ đàn hồi và hình bầu dục sau khi cắt tỉa: hình dạng khuôn được bù và trạm định cỡ cuối cùng sẽ khôi phục độ tròn trên đường kính trong.
- Lớp phủ bong tróc trên dải mạ kẽm: uốn cong cấp liệu chặt và ma sát khuôn làm sứt mẻ lớp kẽm, do đó bán kính cấp liệu và bôi trơn được kiểm soát.
Khi độ dày của tường vượt quá mức mà bản vẽ có thể xử lý một cách thoải mái, câu trả lời trung thực là thay đổi lộ trình thay vì ép tấm; của chúng tôi Sản xuất vỏ động cơ ống thép hướng dẫn bao gồm đường dẫn đó một cách chi tiết.
Làm thế nào để đủ điều kiện là nhà cung cấp nhà ở dán tem liên tục
Đánh giá chuỗi quy trình chứ không phải đơn giá. Một nhà cung cấp thuê ngoài khuôn hoặc gia công sẽ giao những biến số quan trọng nhất cho người mà bạn không thể kiểm tra và khoảng cách về giá thường xuất hiện trở lại dưới dạng các vấn đề về vận chuyển, thời gian giao hàng và dung sai.
- Kỹ thuật khuôn mẫu nội bộ: hỏi ai là người thiết kế, cắt và sửa chữa khuôn lũy tiến cũng như tốc độ xây dựng lại một trạm bị mòn.
- Khả năng ép và nạp: trọng tải, kích thước giường và hệ thống cấp liệu phụ quyết định kích thước vỏ nào có thể chạy ở tốc độ.
- Một dây chuyền thứ cấp hoàn chỉnh: hàn các đế và giá đỡ, gia công các mặt cuối và bệ chịu lực, cũng như xử lý bề mặt dưới một mái nhà sẽ loại bỏ các chuyển giao có khả năng chịu đựng xếp chồng.
- Kiểm tra phía sau máy ép: độ tròn, độ dày thành và chứng nhận vật liệu được kiểm tra bằng các dụng cụ thích hợp, không chỉ thước cặp.
- Bằng chứng số lượng lớn: năng lực thực tế, số năm thực hiện và cơ sở khách hàng có thể kiểm chứng được.
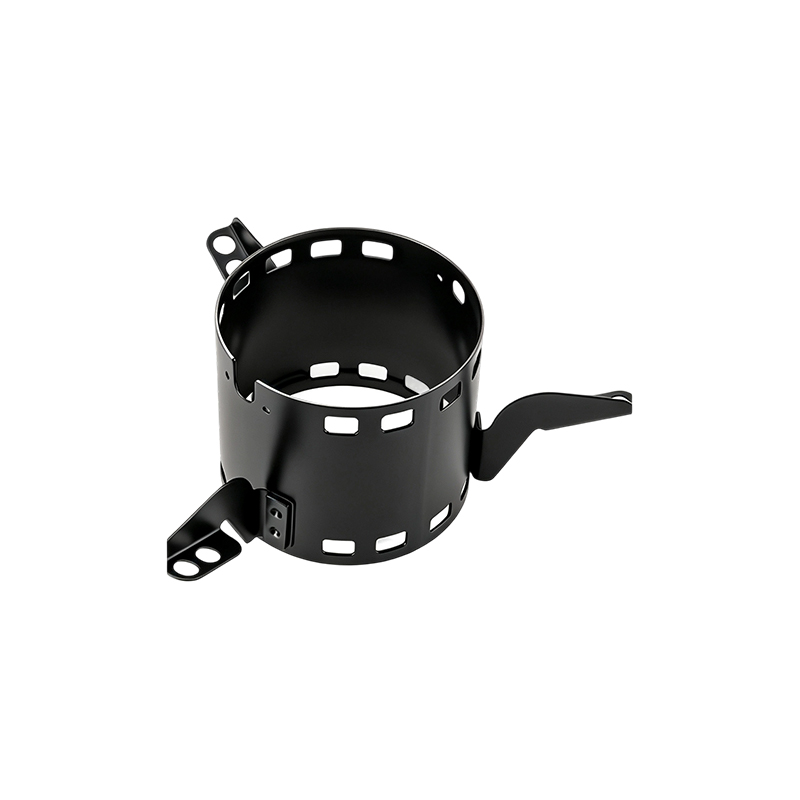
Nhà máy của chúng tôi thực hiện dập, hàn tự động, gia công và xử lý bề mặt trong một quy trình. Jiangsu Yufeng Electric Co., Ltd. đã tập trung vào sản xuất vỏ động cơ trong 40 năm, hỗ trợ các chương trình khách hàng với đội ngũ kỹ thuật có trung bình hơn 20 năm kinh nghiệm và vận chuyển hơn 5 triệu vỏ động cơ mỗi năm cho hơn 50 nhà sản xuất động cơ. Các loại vỏ như vỏ 140 mm của chúng tôi có hai giá đỡ hàn cho thấy cách dập và hàn thứ cấp kết hợp thành một sản phẩm duy nhất.
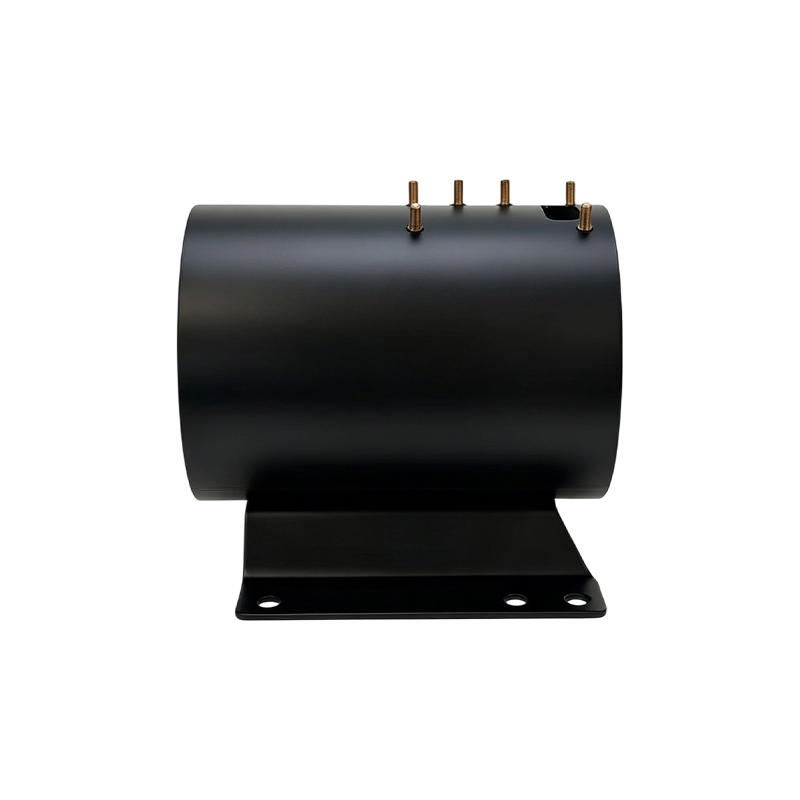
 Vỏ động cơ bằng thép ID 140mm có hai giá đỡ hàn Vỏ thép kéo được sơn tĩnh điện photphat, ren tuyến cáp bịt kín và hai giá đỡ được hàn. Nó minh họa quan điểm của bài viết về việc kết hợp dập và hàn thứ cấp thành một sản phẩm có thể cung cấp được. Xem sản phẩm →
Câu hỏi thường gặp
Phạm vi kích thước nào phù hợp với việc dập liên tục vỏ động cơ?
Vỏ tấm kéo có đường kính trong từ khoảng 29,6 mm đến 160 mm trên dây chuyền của chúng tôi. Trên mức đó, độ dày thành và trọng tải ép thúc đẩy công việc hướng tới kết cấu tường hoặc ống nặng mà chúng tôi sản xuất với đường kính trong lên tới 343 mm.
Dập liên tục khác với dập khuôn chuyển như thế nào?
Trong quá trình dập liên tục, dải mang chi tiết đi qua mọi trạm bên trong một khuôn. Trong quá trình dập chuyển, các bộ phận riêng lẻ được di chuyển giữa các khuôn riêng biệt bằng ngón tay hoặc robot. Các dòng liên tục chạy nhanh hơn trên mỗi phần; đường truyền xử lý các đường rút sâu hơn và vỏ lớn hơn.
Vật liệu nào hoạt động tốt nhất cho vỏ được đóng dấu?
Thép cán nguội là mặc định cho vỏ thiết bị và công nghiệp. Bộ quần áo không gỉ 304 trong môi trường rửa trôi và ăn mòn, đồng thời dải mạ kẽm hoạt động tốt khi bán kính cấp liệu và bôi trơn được quản lý để bảo vệ lớp phủ.
Tôi nên mong đợi dung sai nào đối với đường kính trong?
Với việc định cỡ hoặc ủi được tích hợp trong khuôn liên tục, mong đợi việc kiểm soát đường kính bên trong trong phạm vi vài phần trăm milimét. Khi thiết kế động cơ cần nhiều hơn, hãy gia công sau khi dập các bộ ổ trục và mặt cuối theo kích thước cuối cùng.
 Previous