

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Khi một bản vẽ vỏ động cơ được đưa lên bàn của một kỹ sư vào năm 2026, nó hiếm khi trông giống hình trụ trơn trong các danh mục cũ hơn. Danh sách sửa đổi thường nêu tên ba thứ: mẫu khung phù hợp với ô lắp ráp robot, túi kênh làm mát nơi từng có lỗ khoan thẳng và dung sai buộc trung tâm gia công thay vì máy tiện. Những yêu cầu này không phải là trường hợp cá biệt. Họ đến từ xu hướng thiết kế nhà ở động cơ đã chuyển từ chương trình EV sang truyền động công nghiệp, thiết bị gia dụng và thiết bị đặc biệt.
Đối với một nhà sản xuất như Jiangsu Yufeng Electric Co., Ltd., chuyên cung cấp vỏ thép và thép không gỉ có đường kính trong từ 29,6 mm đến 343 mm, những xu hướng này quyết định bản vẽ nào được báo giá và công cụ nào được chế tạo. Các phần dưới đây phân tích bốn xu hướng có nhiều khả năng xuất hiện nhất trong một chương trình vận động mới.
Xu hướng thiết kế vỏ động cơ: Từ vỏ phổ thông đến lắp đặt dành riêng cho ứng dụng
Xu hướng thiết kế vỏ động cơ rõ ràng nhất là sự kết thúc của lớp vỏ phổ thông: vỏ hiện được chế tạo để bố trí một lắp đặt thay vì được cắt từ một ống thông thường.
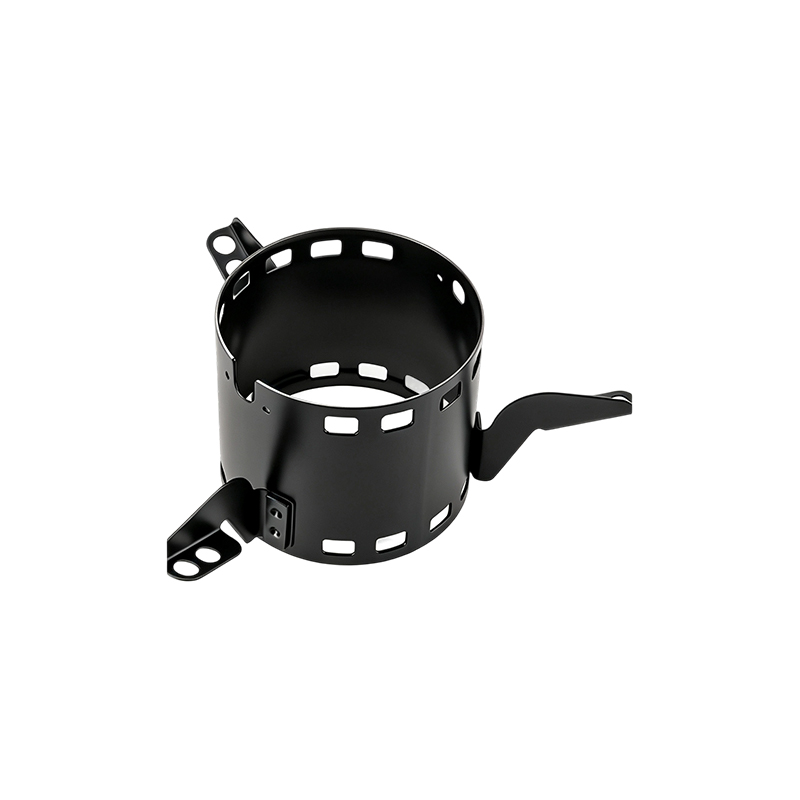
Các nhà thiết kế đang chỉ định các khung gắn giá đỡ cho máy bơm và máy thổi, vỏ gắn chân cho bộ giảm tốc và máy nén, cũng như kết hợp mặt bích với thanh ghi thí điểm cho động cơ gắn trên mặt. Sự thay đổi này chuyển phạm vi sản xuất ngược dòng. Nhà cung cấp nhà ở không còn có thể vận chuyển ống trơn nữa; nó phải gia công các mặt khung, khoan lỗ chốt và xác nhận độ phẳng của chân so với bản vẽ giao diện của khách hàng. Kết quả là, khung động cơ gắn trên giá đỡ và vỏ gắn chân đã trở thành dòng sản phẩm riêng biệt thay vì là lựa chọn trên một dòng chung.
Một ví dụ thực tế là vỏ 140 mm dành cho bộ truyền động bơm có hai giá đỡ được gia công. Khoảng cách giữa các dấu ngoặc, chiều cao mặt và độ song song được kiểm tra trên CMM trước khi mẫu đầu tiên rời khỏi nhà máy.
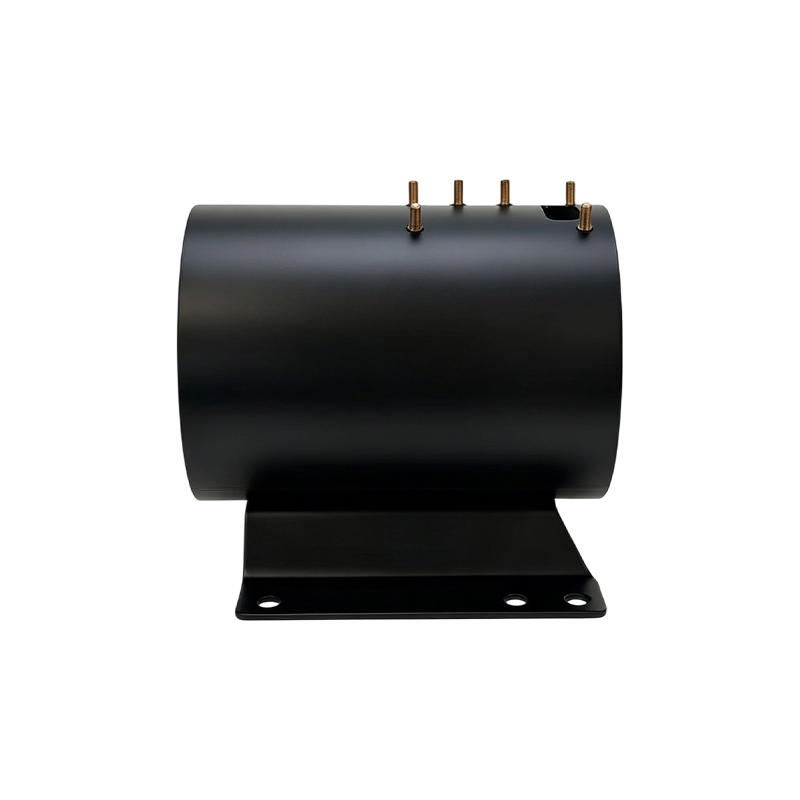
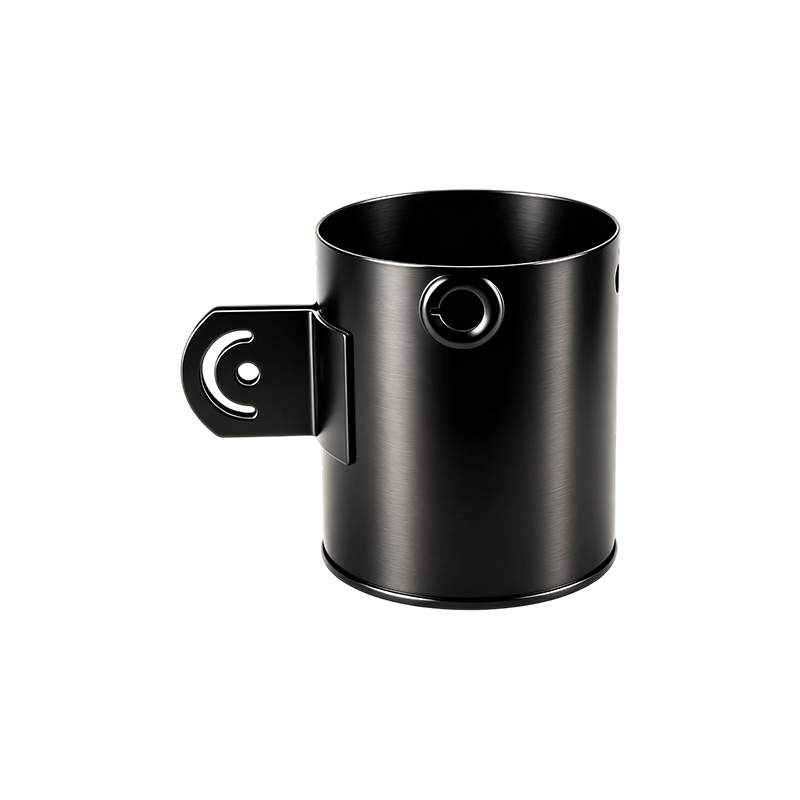 Vỏ động cơ bằng thép có hai giá đỡ hàn cho bộ truyền động máy bơm Vỏ có đường kính trong 140 mm với hai giá đỡ hàn này được gia công sau khi hàn để duy trì bước, độ song song và chiều cao mặt, đảm bảo cố định đáng tin cậy cho bộ truyền động bơm. Xem sản phẩm →
Khi hàn các giá đỡ, nhiệt đầu vào có thể kéo các mặt gia công ra khỏi trạng thái song song. Một nhà cung cấp gia công sau khi hàn, thay vì trước đó, sẽ duy trì các dung sai đó một cách đáng tin cậy trên toàn bộ lô.
Các kiểu lắp phổ biến để đánh giá
- Giá đỡ mặt bên có lỗ ren hoặc lỗ xuyên dành cho động cơ máy bơm và quạt gió nhỏ gọn
- Chân đế phẳng có lỗ rãnh dành cho đệm rung và hệ thống ray
- Gắn mặt bích với thanh ghi thí điểm và vòng tròn bu lông cho cụm động cơ gắn trên mặt
Kết quả có thể đo lường được: vỏ có các mặt giá đỡ được gia công có thể cắt giảm thời gian làm chêm cụm động cơ từ vài phút xuống vài giây đồng thời loại bỏ một nguồn gây lệch trục rô-to với tải khỏi quy trình.
Xu hướng thiết kế nhà ở động cơ: Quản lý nhiệt trở thành nhiệm vụ nhà ở
Quản lý nhiệt là xu hướng thiết kế vỏ động cơ thay đổi nhanh nhất vì vỏ hiện nay được thiết kế như một bộ trao đổi nhiệt chứ không phải là vỏ bảo vệ.
Khi động cơ co lại với cùng một công suất, vỏ phải loại bỏ nhiều nhiệt hơn trên mỗi cm vuông bề mặt. Điều này viết lại hình học theo ba cách: cánh tản nhiệt sâu hơn, áo làm mát tích hợp và đường dẫn khí được gia công vào tường. Trong vỏ thép, độ dẫn nhiệt của vật liệu không thể cạnh tranh với nhôm, vì vậy các nhà thiết kế phải bù đắp bằng diện tích bề mặt và khả năng kiểm soát luồng không khí. Biểu đồ dưới đây cho thấy tại sao hình dạng vây lại quan trọng.
Thép cacbon dẫn nhiệt ở mức khoảng 50 W/(mK), gần bằng 1/4 so với 205 W/(mK) của nhôm. Thép không gỉ giảm xuống còn 16. Vỏ bằng thép có cánh tản nhiệt cao và luồng quạt định hướng vẫn có thể đáp ứng các mục tiêu về nhiệt, đặc biệt là trong môi trường công nghiệp trong nhà, nơi khả năng chống va đập và chi phí nặng hơn trọng lượng.
Một vấn đề khác bị đánh giá thấp là tính đồng nhất. Vỏ có các cánh không đối xứng hoặc một đường dẫn khí dọc trục tạo ra điểm nóng ở phía đối diện, làm giảm tuổi thọ cách điện của cuộn dây. Câu trả lời trực tiếp cho người mua: yêu cầu báo cáo mô phỏng nhiệt trước bài viết đầu tiên, không phải sau.
Khả năng chống ăn mòn chuyển sang lựa chọn vật liệu
Khả năng chống ăn mòn hiện là quyết định lựa chọn vật liệu trong thiết kế vỏ động cơ chứ không phải là quyết định của xưởng sơn.
Chế biến thực phẩm, máy bơm hóa chất, HVAC ven biển và một số địa điểm lắp đặt xe điện nhất định chỉ định vỏ bằng thép không gỉ vì sự ăn mòn ở cạnh tại các vết cắt được sơn và lỗ bu lông xuất hiện trong vòng vài tháng trong những môi trường đó. Lớp 304 là lớp cơ sở; lớp 316 được dành riêng cho các ứng dụng nặng clorua, mặc dù nó ít phổ biến hơn trong vỏ do chi phí gia công.
Vỏ hàn không gỉ yêu cầu đầu vào nhiệt được kiểm soát. Vỏ 304SS 139 mm được cán từ tấm phải giữ được độ tròn lỗ khoan sau khi co ngót mối hàn; đồ đạc và trình tự hàn xác định giữ cho đường kính bên trong nằm trong phạm vi dung sai.
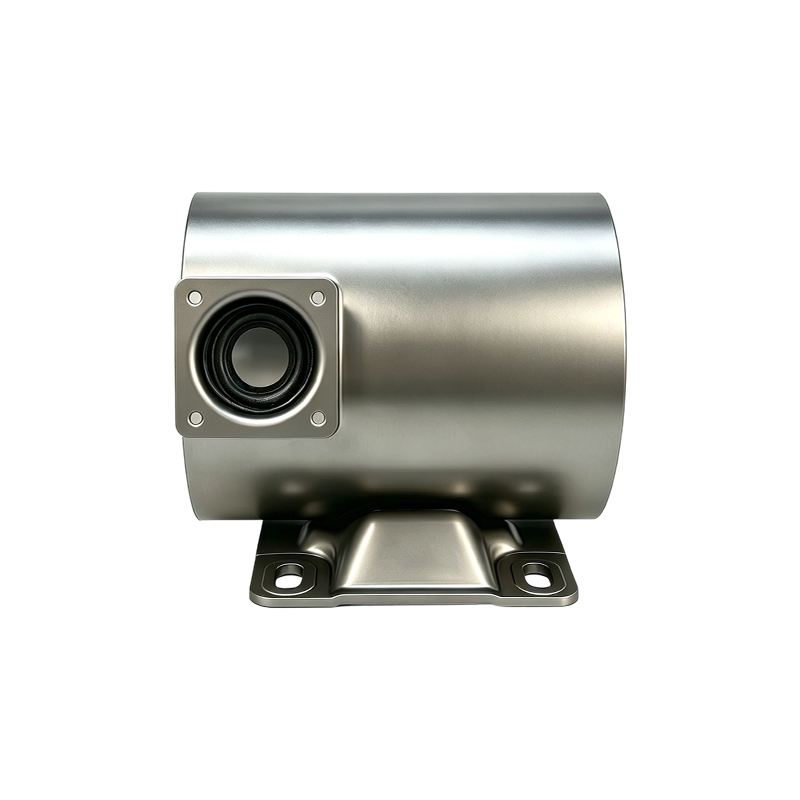
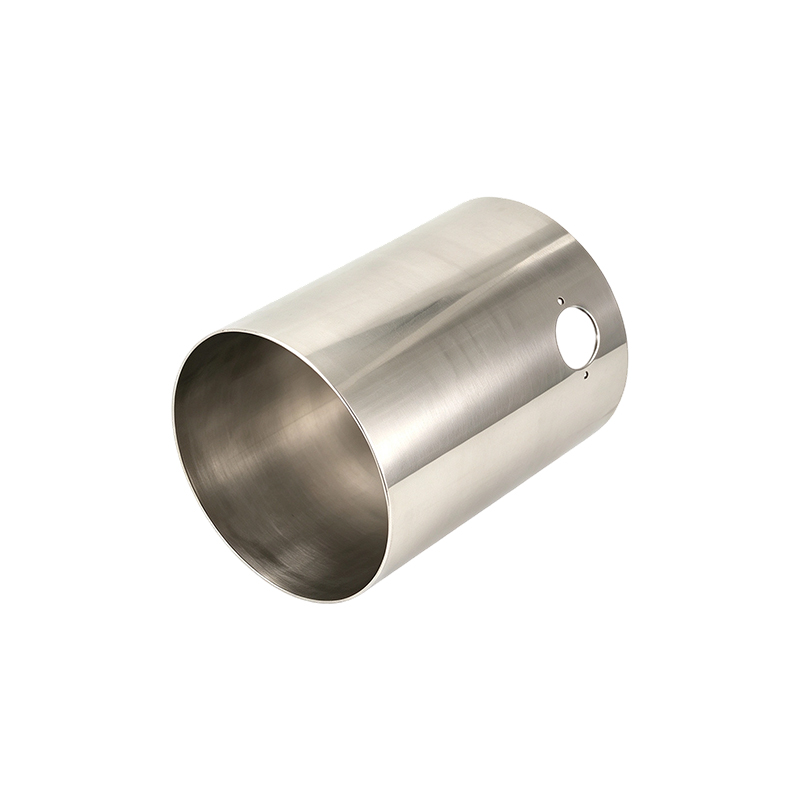 Vỏ động cơ hàn 304SS với đầu vào nhiệt được kiểm soát Vỏ thép không gỉ 139 mm này phải bảo đảm độ tròn của lỗ khoan sau khi hàn; Đầu vào nhiệt và các thiết bị cố định được kiểm soát là rất cần thiết, đồng thời chỉ định các tiêu chí chấp nhận phun muối trong bản vẽ sẽ ngăn ngừa sự cố tại hiện trường. Xem sản phẩm →
Người thiết kế nên ghi tiêu chuẩn chấp nhận ăn mòn vào bản vẽ, chẳng hạn như số giờ phun muối hoặc thời gian tiếp xúc với độ ẩm. Nếu không có điều đó, các nhà cung cấp sẽ mặc định áp dụng tính năng thụ động về mặt thẩm mỹ và vỏ có thể bị hỏng tại hiện trường ở các cạnh được sơn.
Dây chuyền lắp ráp tự động thiết lập xu hướng thiết kế vỏ động cơ mới
Các dây chuyền ép và đóng cọc tự động đang thiết lập các xu hướng thiết kế vỏ động cơ mới bằng cách yêu cầu hình dạng lỗ khoan có thể lặp lại trên quy mô lớn.
Khi một rôto được ép vào vỏ, dung sai lỗ khoan sẽ xác định liệu máy ép dừng ở lực chính xác hay từ chối cụm lắp ráp phụ. Các yêu cầu chung đối với động cơ nhiều lớp nhỏ hiện nay bao gồm độ tròn lỗ khoan trong vòng 0,03 mm và độ vuông góc của mặt trong vòng 0,05 mm. Đối với vỏ thép được dập 2,0 mm, độ chính xác đó đạt được thông qua lựa chọn quy trình: thanh móc lỗ chính xác, máy đo không khí và kiểm soát quy trình thống kê.
Vỏ lớn hơn chuyển thách thức sang việc cố định. Vỏ bằng thép thành nặng 260 mm ID có đế chỉ giữ nguyên hình dạng nếu đế được kẹp trước khi móc và nhả ra sau khi bộ phận đạt đến nhiệt độ phòng.
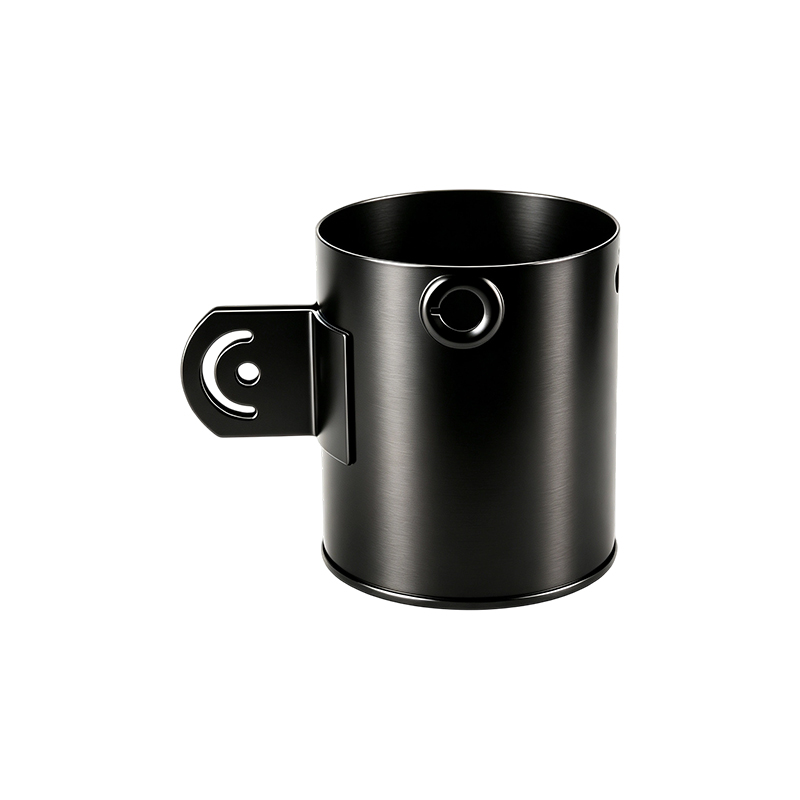
 Vỏ động cơ có tường dày có đế cho các ứng dụng công suất cao Với lỗ khoan 260 mm và độ dày thành 5 mm, lớp vỏ này chống lại mô-men xoắn và va đập. Việc kẹp đúng cách trước khi khoan và kiểm tra độ tròn của lỗ khoan cũng như độ phẳng của đế là rất quan trọng cho quá trình lắp ráp tự động. Xem sản phẩm →
Đồ gá hàn cũng bảo vệ vỏ trong quá trình hàn dính; một vật cố định tốt có thể là sự khác biệt giữa lỗ tròn 0,05 mm và hình bầu dục 0,12 mm sau khi làm mát. Người mua nên yêu cầu báo cáo xác minh kích thước để phân biệt độ tròn của lỗ khoan, độ song song của mặt khung và độ phẳng của đế. Một dây chuyền "đường kính OK" không còn đủ để lắp ráp tự động.
Những xu hướng nhà ở ô tô này có ý nghĩa gì đối với việc mua sắm ô tô
Đối với các nhà sản xuất động cơ, xu hướng thiết kế vỏ động cơ thay đổi các câu hỏi được đặt ra ở giai đoạn RFQ chứ không chỉ ở bản vẽ.
Khả năng xử lý của nhà cung cấp quan trọng hơn trang danh mục. Vỏ có các tính năng lắp đặt và tản nhiệt tích hợp mang đến rủi ro xử lý mà xi lanh trơn chưa bao giờ gặp phải. Đó là nơi mà chuỗi dập, hàn, gia công và xử lý bề mặt nội bộ mang lại kết quả: ít bàn giao hơn, lặp lại thiết bị cố định nhanh hơn và thời gian phản ứng ngắn hơn.
| Xu hướng | Điều gì đã thay đổi | Hành động mua sắm |
| Gắn tích hợp | Giá đỡ và chân được gia công theo bản vẽ cố định | Gửi bản vẽ vật cố định với RFQ |
| Kiến trúc nhiệt | Cánh tản nhiệt và kênh làm mát trở thành một phần của vỏ | Xem lại báo cáo mô phỏng nhiệt trước bài viết đầu tiên |
| Chất liệu không gỉ | Chi phí hàn và gia công tăng | Xác định giờ phun muối và loại vật liệu |
| Dung sai chặt chẽ hơn | Độ tròn và độ song song được kiểm soát ở quy mô | Yêu cầu dữ liệu SPC với PPAP |
Ba yêu cầu tách biệt người mua có hiểu biết
- Yêu cầu trình tự gia công, bao gồm cách kẹp thân máy trong quá trình móc lỗ.
- Yêu cầu báo cáo bài viết đầu tiên với dữ liệu CMM ở mức dung sai đã nêu.
- Yêu cầu kết quả kiểm tra phun muối hoặc độ ẩm trước khi cắt dụng cụ sản xuất.
Câu hỏi thường gặp
Vỏ động cơ là gì?
Vỏ động cơ là lớp vỏ cấu trúc hỗ trợ cụm stato và rôto, bảo vệ các bộ phận bên trong, truyền nhiệt ra không khí xung quanh và cung cấp các giao diện lắp đặt cho máy được truyền động.
Vật liệu nào là tốt nhất cho vỏ động cơ?
Thép carbon là mặc định cho hầu hết các động cơ công nghiệp vì độ cứng, khả năng hàn và giá thành. Thép không gỉ trở thành lựa chọn phù hợp khi cần khả năng chống ăn mòn và nhôm phù hợp với các ứng dụng có trọng lượng và độ dẫn nhiệt cao hơn chi phí vật liệu.
Dung sai nào là tiêu chuẩn cho lỗ khoan vỏ động cơ?
Đối với động cơ vừa và nhỏ, độ tròn lỗ khoan từ 0,03 đến 0,05 mm và đường kính lỗ khoan trong phạm vi H7 là phổ biến trong các đánh giá thiết kế hiện tại. Vỏ có thành nặng lớn hơn thường hoạt động với 0,05 đến 0,08 mm, tùy thuộc vào quy trình lắp ráp vừa khít với máy ép.
Xu hướng thiết kế vỏ động cơ ảnh hưởng đến thời gian giao hàng như thế nào?
Các tính năng lắp đặt tích hợp và xác nhận nhiệt bổ sung thêm các bước gia công và kiểm tra, do đó, vỏ theo xu hướng thường mất nhiều thời gian hơn ống trơn. Một nhà sản xuất vỏ kiểm soát việc dập, hàn và gia công nội bộ có thể giữ phần lớn mức tăng đó trong giai đoạn chế tạo dụng cụ và sản phẩm đầu tiên.
 Previous