

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Đầu năm nay, một nhà sản xuất máy bơm châu Âu đã từ chối 3.000 vỏ động cơ bằng thép có tem sau cuộc thử nghiệm phun muối kéo dài 240 giờ. Lỗ khoan stato, các khe hở cánh và túi phía sau vòng cáp có những đường rỉ sét màu đỏ, trong khi các mặt bên ngoài trông hoàn hảo. Buồng phun đã phủ lên mọi bề mặt mà súng có thể nhìn thấy và bỏ sót mọi bề mặt mà súng không thể nhìn thấy.
Kết quả là tạo ra một lớp màng liên kết chặt chẽ, đồng nhất, đánh bại lớp sơn lót phun về khả năng chống phun muối, độ bao phủ các cạnh và khả năng tận dụng vật liệu. Các phần bên dưới đề cập đến các giai đoạn của quy trình, các con số cần đưa vào RFQ và các điểm kiểm tra để tách dòng sơn điện tử được kiểm soát khỏi bể ngâm có tham vọng.
Tại sao lớp phủ điện di được chỉ định cho vỏ động cơ bằng thép
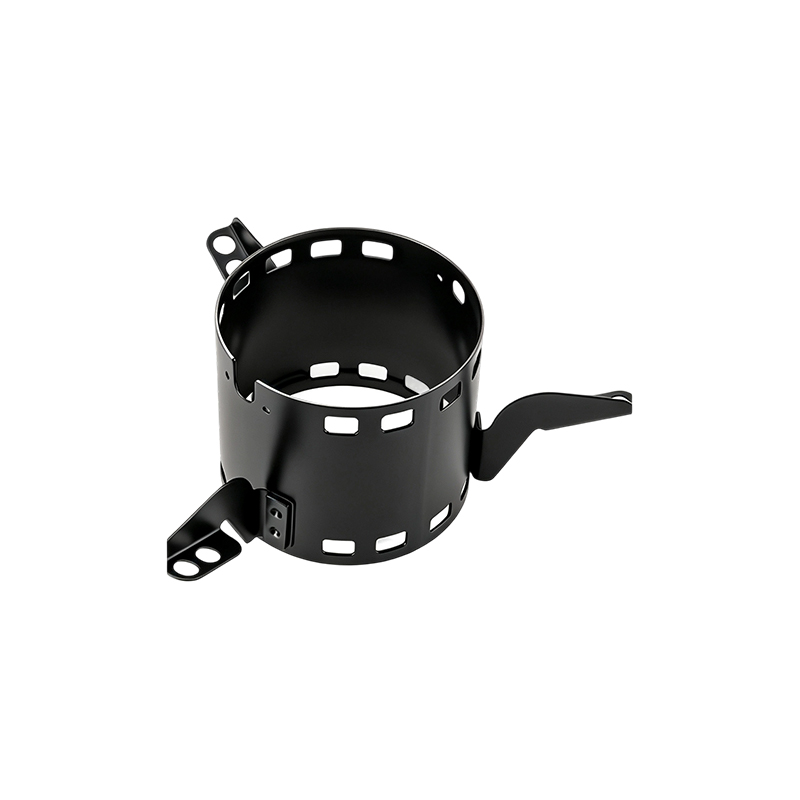
Lớp phủ điện tử được chỉ định cho vỏ động cơ vì sự ăn mòn bắt đầu từ bên trong chứ không phải bên ngoài. Lỗ khoan stato có hiện tượng ngưng tụ trong mỗi chu trình nhiệt: động cơ nóng lên trong một chu kỳ làm việc, sau đó nguội đi và hút không khí ẩm vào khoang vỏ. Khi hơi ẩm đọng lại trên lỗ khoan không được phủ, sẽ hình thành rỉ sét màu đỏ và các hạt oxit lỏng lẻo di chuyển về phía buồng ổ trục và khe hở không khí rôto.
Lớp phủ điện di loại bỏ nguyên nhân gốc rễ đó: điện trường kéo sơn vào lỗ khoan, phía sau các gân ứng suất và dọc theo đường hàn, giữ độ dày màng trong khoảng 5 micron trên toàn bộ chi tiết. Ứng dụng phun dao động 20-40 micron giữa các mặt phẳng và các cạnh.
Vỏ động cơ bằng thép điển hình có đường kính lỗ khoan 100-160 mm là tiêu chuẩn cơ bản tốt nhất về chất lượng sơn điện tử vì tỷ lệ chiều dài trên đường kính lỗ khoan của nó phù hợp với các khung công nghiệp lớn hơn.
Quy trình E-Coat bốn giai đoạn: Từ tiền xử lý đến chữa bệnh
Mọi hư hỏng của lớp phủ điện tử - phồng rộp, lỗ kim, độ bám dính kém - đều xuất phát từ một trong bốn giai đoạn của quy trình. Nhà ở có thể vượt qua kiểm tra trực quan nhưng vẫn thất bại tại hiện trường nếu độ dẫn điện của bể tiền xử lý trôi ra ngoài cửa sổ.
- Tiền xử lý. Tẩy dầu mỡ bằng kiềm sẽ loại bỏ dầu dập, sau đó là nước rửa ngược dòng và lớp phủ chuyển hóa kẽm photphat hoặc zirconi. Độ dẫn nước rửa cuối cùng dưới 5 microsiemens/cm là giới hạn chấp nhận.
- Ngâm. Vỏ được ngâm trong bể, thường có 18-22% chất rắn đối với epoxy catốt. Điện áp DC 150-300 V làm lắng đọng màng; thời gian cấp năng lượng kiểm soát độ dày ở khoảng 1,5-2,5 micron mỗi giây.
- Rửa siêu lọc. Nước rửa siêu lọc vòng kín thu hồi sơn và rửa sạch lớp màng chưa được xử lý mà không hòa tan nó. Màng bị tắc xuất hiện dưới dạng vết bẩn kéo dài và độ dẫn của bồn tắm tăng lên.
- Sự chữa bệnh. Màng liên kết chéo ở 170-180 độ C trong 20-30 phút. Undercure để lại một lớp màng mềm; nướng quá lâu sẽ làm giòn polyme.
| sân khấu | Thông số điều khiển chính | Chế độ lỗi nếu không có thông số kỹ thuật |
| Tiền xử lý | Độ dẫn nước rửa cuối cùng dưới 5 microsiemens/cm | Độ bám dính kém, bong tróc màng |
| Ngâm | Chất rắn trong bể 18-22 phần trăm, điện áp 150-300 V DC | Lỗ kim, màng xây dựng không đồng đều |
| rửa sạch UF | Dòng chảy thấm và cân bằng áp suất | Tẩy vết bẩn, cặn nhà tắm |
| Chữa bệnh | Nhiệt độ kim loại 170-180 độ C trong 20-30 phút | Màng mềm hoặc giòn quá mức |
Độ dày màng, tiêu chuẩn và những gì người mua nên chỉ định
Chỉ định màng tối thiểu 18-25 micron trên các mặt bên ngoài, 10-15 micron bên trong lỗ khoan và kiểm tra bằng phun muối và độ bám dính chéo. Mọi mục tiêu dưới đây đều được ghép nối với tiêu chuẩn thử nghiệm của nó.
Các tiêu chuẩn tương tự áp dụng cho các kích cỡ. Vỏ tường nặng có lỗ khoan trên 260 mm cần lập bản đồ màng trên toàn bộ chiều dài lỗ khoan; Góc nghiêng ở mặt bích là nơi xuất hiện lỗi độ dày đầu tiên.
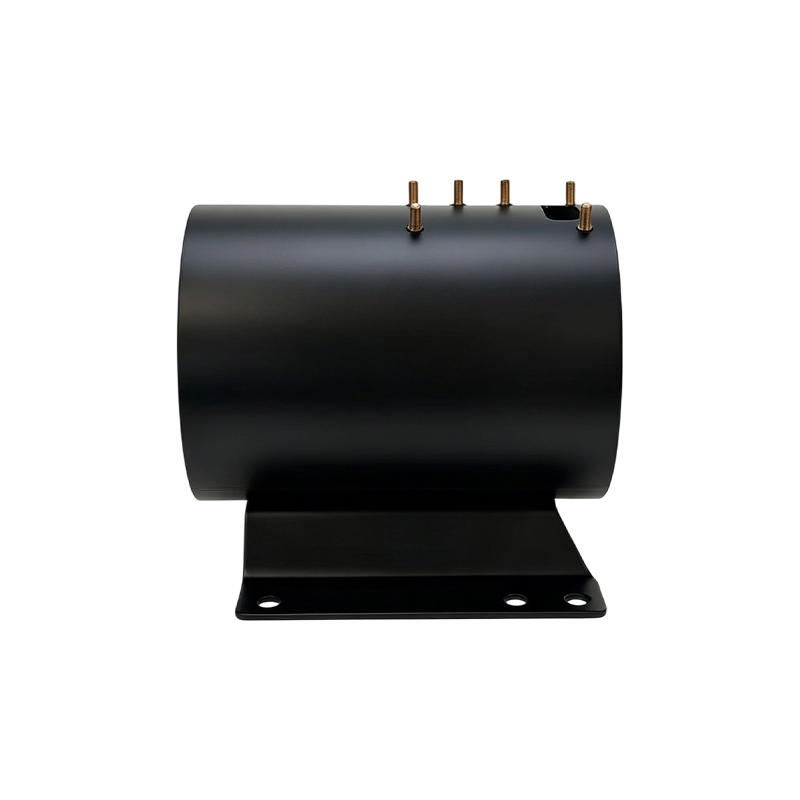
 Vỏ động cơ tường nặng 343mm ID có đế và vấu nâng hàn Được thiết kế cho động cơ công nghiệp cực lớn, vỏ này có độ dày thành 6 mm, khối đầu cực được hàn và chân lắp để hỗ trợ ổn định trong các ứng dụng đòi hỏi khắt khe như khai thác mỏ và động cơ đẩy trên biển. Xem sản phẩm →
| Tài sản | Giá trị mục tiêu | Phương pháp thử |
| Độ dày màng khô | 18-25 micron bên ngoài; Lỗ khoan tối thiểu 10 micron | Dòng điện xoáy theo ISO 2808 |
| Độ bám dính chéo | Không loại bỏ ở khoảng cách 0 mm | ASTM D3359 |
| Xịt muối rỉ sét đỏ | Không có rỉ đỏ trước 240 giờ | ASTM B117 |
| Độ cứng của bút chì | tối thiểu 2H | ASTM D3363 |
Bản đồ dưới đây lấy từ vỏ lỗ khoan 140 mm được hàn trên dây chuyền epoxy catốt được kiểm soát:
Nếu lỗ khoan được gia công sau khi phủ, các giá trị màng không ảnh hưởng đến dung sai lắp ép. Nếu lỗ khoan được phủ là bề mặt vừa vặn, hãy trừ đi màng đo được khỏi dung sai nhiễu và tiến hành kiểm tra độ khít ép với các mẫu được phủ.
Lựa chọn nhựa cho lớp phủ điện tử vỏ động cơ: Epoxy, Acrylic hoặc Hybrid
Chỉ định epoxy catốt làm mặc định, chỉ acrylic khi độ ổn định màu hoặc tia cực tím là một yêu cầu khó khăn và hệ thống lai khi một dòng phải đáp ứng cả mục tiêu ăn mòn và thẩm mỹ.
Khả năng chống ăn mòn và bám dính tốt nhất; chỉ có màu đen và xám đen. Được sử dụng trong khoảng 90% ứng dụng vỏ động cơ vì nó có thể vượt qua phun muối 240 giờ ở kích thước 20 micron.
Khả năng giữ màu và tia cực tím tốt hơn với độ bóng cao hơn nhưng hiệu suất ăn mòn thấp hơn. Được chọn khi vỏ vẫn có thể nhìn thấy được mà không cần lớp phủ ngoài, thường là trong động cơ thiết bị.
Ăn mòn trung gian và hiệu suất màu sắc. Được sử dụng khi một lò xử lý các bộ phận hỗn hợp và dây chuyền không thể chạy hai bồn hóa chất.
Đối với vỏ động cơ bằng thép có thành nặng tiếp xúc với hóa chất rửa trôi và muối đường, lớp phủ điện di vỏ động cơ được chỉ định thường là cấu trúc epoxy catốt 25-30 micron với kết quả phun muối trên 400 giờ. Động cơ bơm ướt sử dụng vỏ ống thép cũng tuân theo quy tắc tương tự; thân ống không có cạnh sắc nên màng vẫn đồng đều xung quanh chu vi.
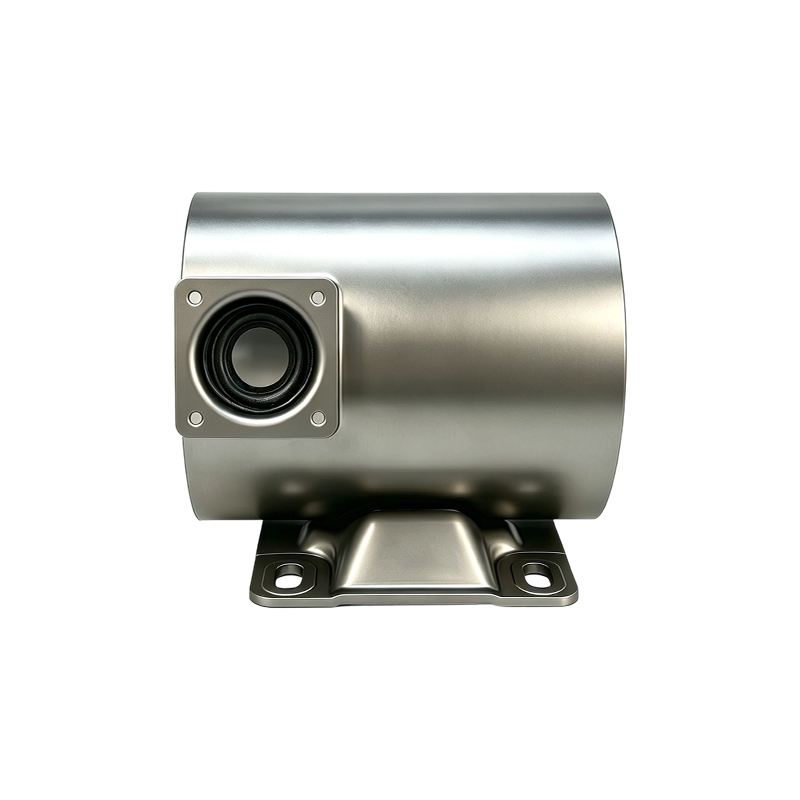
 Vỏ động cơ tường nặng ống thép liền mạch 127mm ID Được chế tạo chính xác từ ống thép liền mạch với độ dày thành 7,9mm, lớp vỏ này mang lại độ cứng kết cấu và khả năng chống mỏi vượt trội, lý tưởng cho các môi trường công nghiệp nặng đòi hỏi độ bền và độ bền xoắn. Xem sản phẩm →
Sơn điện di so với sơn tĩnh điện: Những thay đổi nào đối với người mua
E-coat chiến thắng về độ bao phủ bên trong và tính đồng nhất của màng; Bột chiến thắng về kết cấu màng bên ngoài, khả năng chống va đập và dải màu. Trên vỏ động cơ, cả hai thường được kết hợp.
- Ngâm reaches every internal cavity
- Phim 15-25 micron, đồng nhất trong vòng 5 micron
- Độ che phủ đường hàn và mép tuyệt vời
- Khoảng 95 phần trăm sử dụng vật liệu
- Phạm vi màu hẹp: đen và xám đậm
- Chỉ phun, che phủ tầm nhìn
- Màng 60-120 micron cho khả năng chống va đập
- Bề mặt bên ngoài dày, cứng cáp
- Phun quá nhiều làm giảm hiệu quả
- Phạm vi màu sắc và kết cấu rộng
Mẫu phổ biến là lớp nền sơn điện tử cộng với lớp phủ bột trên mặt ngoài lộ ra: lỗ khoan được bảo vệ chống ăn mòn hoàn toàn và mặt ngoài có lớp hoàn thiện dày hơn, chống trầy xước, phù hợp với màu sắc.
Kiểm tra dây chuyền E-Coat của nhà cung cấp trước khi bạn đặt hàng
Kiểm tra bồn tắm, không phải tài liệu quảng cáo. Yêu cầu nhật ký chuẩn độ, hồ sơ độ dẫn điện và bản đồ phim trong 30 ngày sản xuất gần nhất; coi một chứng chỉ phun muối duy nhất là tài liệu chứ không phải bằng chứng.
Một nhà sản xuất như Jiangsu Yufeng Electric Co., Ltd., nơi thực hiện toàn bộ quy trình từ tạo hình thép đến xử lý bề mặt trong một nhà máy, có thể ghi lại lịch sử xử lý và tiền xử lý cho mỗi ngày sản xuất.
- Nhật ký hóa học tiền xử lý: nồng độ phốt phát hoặc zirconi và hồ sơ bùn
- Độ dẫn nước rửa cuối cùng dưới 5 microsiemens/cm
- Chất rắn trong bể, độ pH, nhiệt độ và độ dẫn điện được vẽ trong 30 ca vừa qua
- Bản đồ độ dày màng trên vỏ sản xuất, với số đo lỗ khoan và sườn
- Hồ sơ nhiệt độ xử lý: điểm đặt, tốc độ băng tải và hồ sơ nhiệt độ kim loại
- Báo cáo phun muối và bám dính từ cùng một loại hóa chất tắm đang vận hành các bộ phận của bạn
Đường được kiểm soát giữ độ dày màng Cpk trên 1,33. Một đường không được kiểm soát dao động từ 10 micron trở lên giữa các lô và những dao động đó tương quan trực tiếp với việc hoàn trả bảo hành trong điều kiện ẩm ướt hoặc rửa trôi.
Câu hỏi thường gặp
Lớp phủ điện di bảo vệ vỏ động cơ trong bao lâu?
Khi sử dụng trong nhà, lớp phủ điện tử epoxy catốt 20-25 micron trên vỏ thép được xử lý trước đúng cách sẽ ngăn ngừa rỉ sét đỏ quá 240 giờ theo tiêu chuẩn ASTM B117 và trong nhiều năm trong nhà. Nhiệm vụ ngoài trời hoặc rửa trôi đòi hỏi một lớp màng dày hơn hoặc lớp sơn phủ dạng bột.
Lớp phủ điện tử có ảnh hưởng đến dung sai lắp ép trên lỗ stato không?
Nếu lỗ khoan được gia công sau khi phủ, lớp phủ điện tử sẽ không ảnh hưởng đến độ khít. Nếu lỗ khoan được phủ là bề mặt vừa vặn, hãy trừ đi màng 10-15 micron khỏi mức nhiễu cho phép và tiến hành kiểm tra độ khít ép với các mẫu được phủ.
Lớp phủ điện tử có thể được áp dụng cho vỏ động cơ bằng thép không gỉ không?
Lớp phủ điện tử bám dính vào thép không gỉ sau khi xử lý trước, nhưng nó hiếm khi được chỉ định trên vỏ động cơ không gỉ 304 vì kim loại đã có khả năng chống ăn mòn. Nó chỉ được sử dụng khi cần cách ly điện, màu sắc hoặc lớp hoàn thiện đồng nhất.
Lớp phủ điện tử làm tăng thêm giá thành của vỏ động cơ bằng thép?
Trên vỏ có lỗ khoan 100-160 mm, sơn điện tử tăng thêm 3-8% chi phí bộ phận, tùy thuộc vào khối lượng, độ dày màng và liệu dây chuyền có chạy nội bộ hay không. Việc sử dụng vật liệu gần 95 phần trăm giữ cho nó ở mức thấp hơn lớp sơn lót phun.
 Previous